De första flexografiska tryckpressarna utvecklades runt 1890-talet i Liverpool, England och har genomgått många inkarnationer sedan dess. Vad som gör flexografiskt tryck så mångsidig och populärt är dess förmåga att trycka på nästan alla typer av material. Detta inkluderar papper, kartong, welllådor, cellofan, metall, glas, filmer och plast vilket gör det idealiskt för tryckning av olika typer av förpackningar inom t.ex emballage, livsmedel, läkemedel, som alla har av varierande förpackningsmaterial samt produktetiketter.
Tryckpressar för flexografi är numera också extremt effektiva och kosteffektiva. En modern press kan trycka med en hastighet på upp till 600 meter per minut, en fenomenal hastighet jämfört med till exempel digitaltryck som än har en bit kvar. Metoden har också fördelen att kunna använda olika färgtyper som vattenbaserat, lösningsmedel och UV-färg som gör det idealiskt för nästan alla produkter inklusive de som har höga hälso- och säkerhetskrav som läkemedel eller vissa typer av livsmedelsförpackningar.
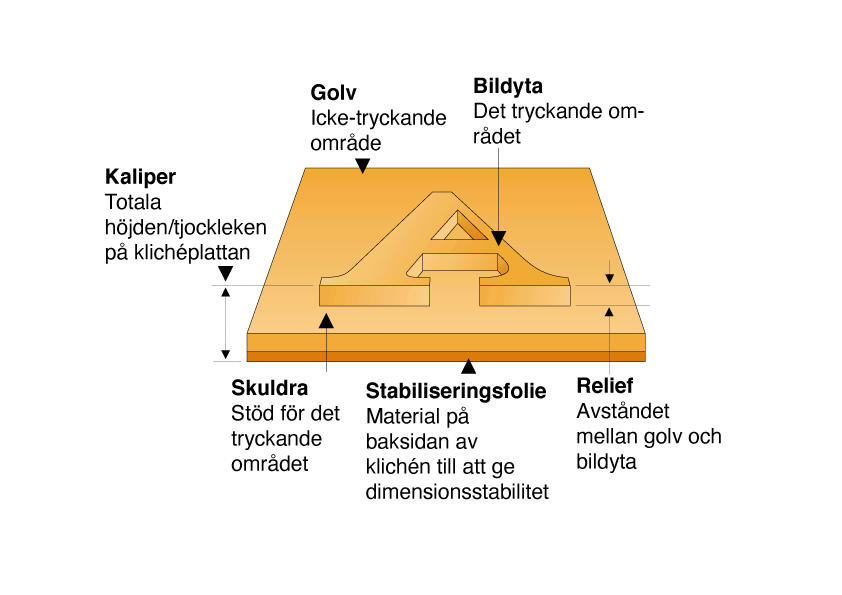
Ett viktigt elementet i flexografi är klichéplattan, som
innehåller bilder och text som ska appliceras ut negativt som en spegel
bild. En separat kliché måste produceras för varje färg som används i tryckupplagan. Det finns lite olika metoder för att framställa klichén, men de vanligaste är:
UV-exponering av fotopolymerplattor: tryckbilden är från digital information exponerad/framkallad till en negativ film som i sin tur läggs mot klichén som består av ett ljuskänsligt fotopolymerskikt.
Ultraviolett ljus belyser den negativa filmen som släpper igenom ljus på de tryckande partierna och härdar fotopolymeren. De partier i fotopolymerklichén som inte är härdad tvättas ut i ett bad med vatten eller lösningsmedel, vid en temperatur av cirka
40 °C.
Digitalt framställda klichéer: Denna mest moderna metod använder
en digital information för text och bild för att rikta en datordriven laser som exponerar direkt på klichén. Detta eliminerar behovet av negativa filmer och är nu det
snabbast växande tekniken för klichétillverkning.
De tidigare framställda klichéerna monteras in i tryckverket runt en klichévals i respektive tryckverk. I en modern flexotryckpress
förs färgen från en en färgkammarrakel där färg pumpas upp från behållare som fyller respektive kammarrakel med den färg som ska tryckas. Färgen fångas upp av i sin tur av en graverad färgöverföringsvals som heter ”aniloxvals”. Denna
vals som i modernare pressar är belagd med ett keramiskt skikt, är ingraverad med
ett stort antal mycket små färgceller. Dessa celler eller "färgkoppar" har
till uppgift att i nästa steg transportera över färg till de upphöjda
tryckområdena på klichén.
För att säkerställa
en mer exakt färgöverföring avraklas aniloxvalsens alla färgkoppar vid varje rotationsvarv av rakelblad som sitter monterade i färgkammaren (man
kan likna detta vid att man ”stryker” av ett kaffemått).
Efter det att tryckfärgen lagts på klichéns upphöjda ytor förs
den över i sin tur till materialet man ska trycka
på. Materialets baksida i sin tur stöds upp av en mottrycksvals.
Syftet med aniloxvalsen är att överföra en bestämd mängd färg till den upphöjda tryckande ytan av klichén. Aniloxvalsens keramiska yta är täckt med små graverade celler som i öppningen har formen av en hexagon men i djupet är den kalottformad.
Varje cell är lika stora (eller små) i sin form i respektive gravering med samma avstånd mellan varandra från omkring 40 till 500 linjer per cm. Mängden färg som överförs till klichén avgörs av cellernas linjetal. Ett lägre linjetalet, ger större och djupare celler som i sin tur ger mer färg till klichén. Omvänt, ju högre linjetal, desto mindre och grundare celler. Som exempel en vals med 200 linjer per centimeter, (dvs 200 rader med celler per längdenhet i cemtimeter), har en cellöppning på cirka 44 my, ett celldjup på 11 my, en cellvägg på 4 my och ger en volym på omkring 4,85 cm3/m2. Volymen färg som finns i cellerna är måttdefinierad i kubikcentimeter per kvadratmeter ytarea av celler (volym cm3/m2). My (som i enheten µm) betyder mikrometer och en millimeter är 1000 mikrometer eller som begreppet 1my=0,001mm. Ett tjockt hårstrå är cirka 80 my, och man behöver klyva det på längden, för att få ner det i ovanstående exempel på gravering, så liten är varje cell.
Är den äldsta varianten och en relativt vanlig press i flexografisk tryckning. Varje tryckverk har sin egen mottrycksvals. Det finns ingen styrning av register eller passning mellan tryckverken utan materialbanan är fri vilket gör det svårare att få bra passning av färgerna när de trycks på varandra. Pressen är bäst lämplig för tryckning av stabila material med liten töjbarhet.
Den största fördelen är den smala trycklinjen, som ger en smal och punktfin överföring från kliché till tryckmaterialet.
Största nackdelen är registernoggrannheten.
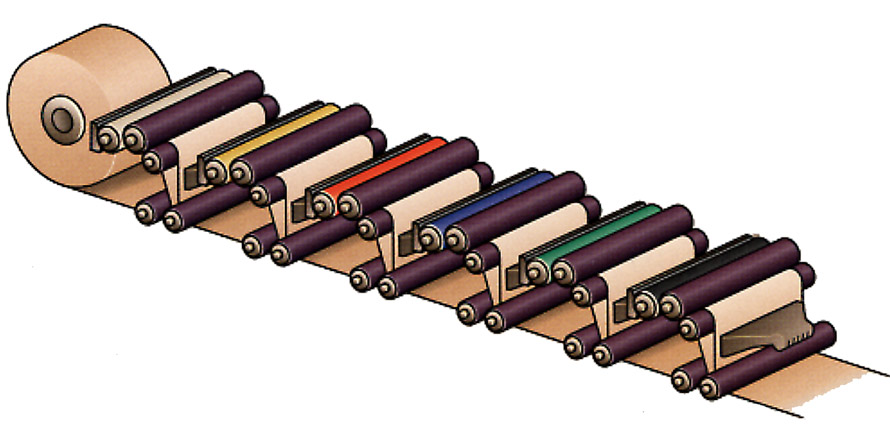
Princip: Stackpressen är väldigt kompakt, och varje tryck/färgverk har sin egen separata mottryckscylinder. Maskinen kan köpas för tryck med två, fyra, sex eller åtta färger beroende på hur många tryckverk man utrustat den men vid inköpet av pressen.
(bilden illustrerar en 6-färgspress)
Varje färg har ett eget tryckverk som är ordnade i rad/linje efter varandra. Presstypen är mycket vanlig inom etikettsidan. Efterbearbetning av etiketter som stansning, bigning mm. sker oftast in-line (kopplat på direkt efter tryckningen).
Varje tryckverk har även här en egen mottrycksvals. Metoden passar bra till tryckning av till exempel blanketter, etiketter och stamsatser.
Fördelar med denna maskinmodell är långa torksträckor som ger hög banhastighet och etikett och blankettsidan använder man dessutom ofta UV-färger och UV-torkar mellan tryckverken för att kunna hålla höga hastigheter i pressen. Den är relativt liten i modell som gör den lättarbetad. Nackdelar är bl a att registerhållningen påverkas av den långa bansträckningen och svårt att t.ex trycka tunna foliematerial.
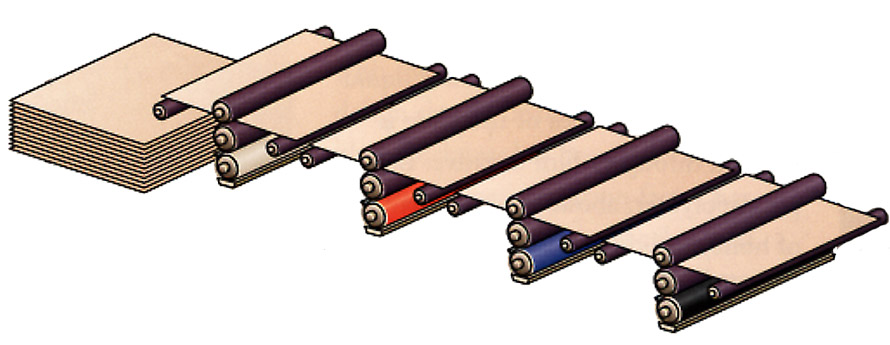
Det som skiljer arkflexopressar från rullflexopressar är i första hand transporten av tryckbäraren. Som framgår av namnet är dessa pressar utformade enbart för att trycka på ark och används nästan uteslutande vid tryckning på wellpapp. Tryckpressen byggs ofta ihop med andra komponenter eller utrustningar för till exempel tillverkning av slitslådor och kallas in-linemaskiner. Tryckpressen kan också ställas i linje med stansmaskin för att på så sätt få ett snabbare produktionsflöde.
Princip: Varje färg har eget tryckverk. Dessa är ordnade i linje efter varandra. Vanligtvis är ett till fyra tryckverk kopplade efter varandra.
Arbetsområde: Tryckning av ark och wellpapp. Trycker från plana ark. Slitsning, rillning och bigning kan ske in-line (begrepp inom welltillverkning).
Fördelar: Kan trycka på förproducerade wellpappark (post-print) vilket innebär lägre kostnad per låda än vid förtryck liner (preprint).
Nackdelar: Ojämna wellpappark ”kanar i pressen och ger upphov till registerproblem. Dessutom kan wellpiporna vara ojämna (så kallad ”wash-board”, tvättbrädesutseende) vilket försämrar tryckkvaliteten ytterligare genom att ge ett randigt intryck av bilden/färgen.
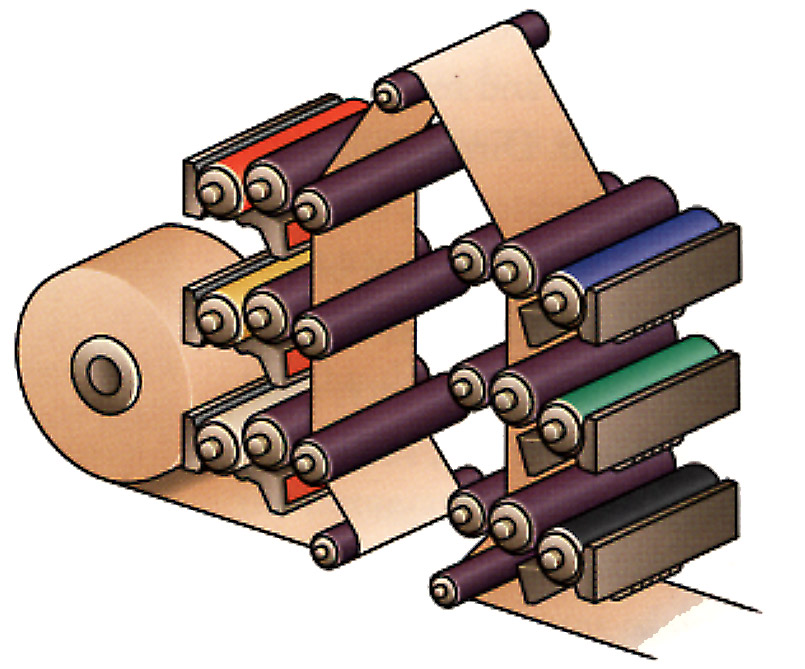
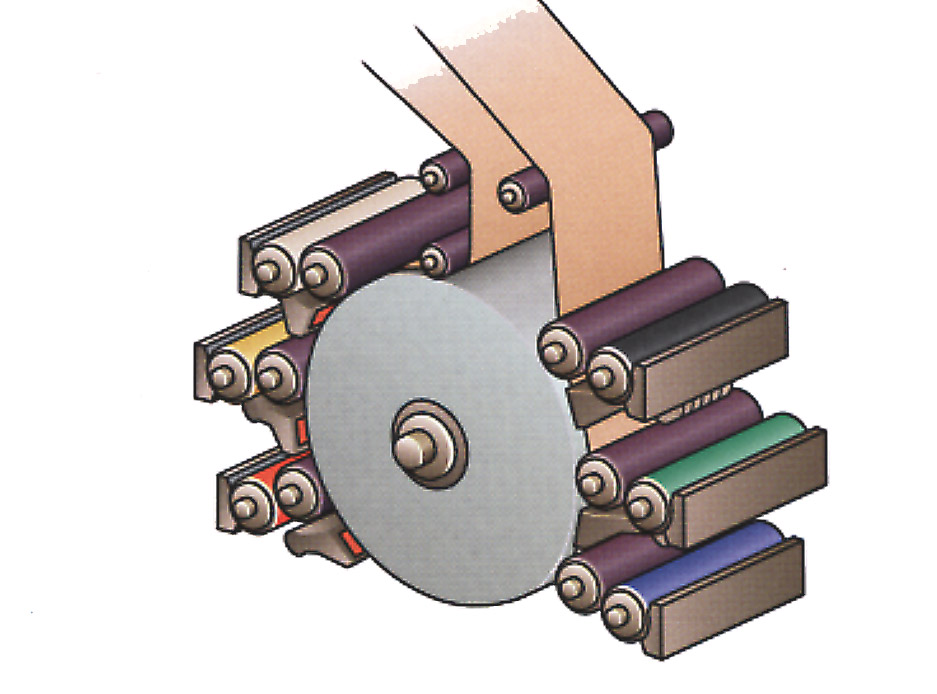
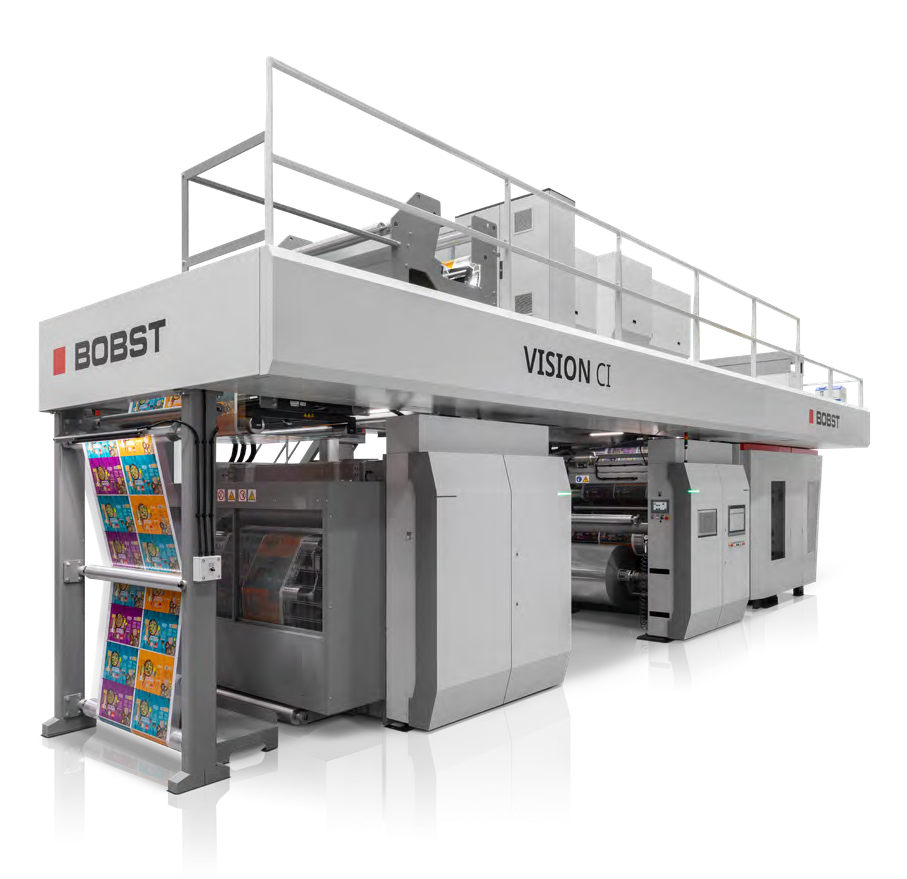
Encylinderpressen är en mer modern tryckpress för flexografitryck. Pressen kallas även för centralcylindermaskin, CI-press=Central Impression eller satellitpress, eftersom alla tryckverken ligger grupperade runt den stora gemensamma mottryckscylindern, vars omkrets är större än den sammanlagda omkretsen hos alla mottryckscylindrarna i flercylinderpressen.Detta ger i sin tur en lite bredare trycklinje, vilket försämrar tryckresultatet till viss del något mot till exempel linjepressen.
Princip: Färg-/tryckverken är satellitformigt ordnade runt en gemensam mottryckscylinder, som oftast är är blankpolerad. Arbetsområde: Alla slags folier och papper. Lämplig för alla arbeten som kräver noggrant register. Trycker två, fyra, sex eller åtta färger beroende på hur stor press som inköpts.
Fördelar: Exakt register genom att tryckbäraren under tryckningsförloppet vilar mot den stora gemensamma mottryckscylindern. Trycker fina raster.
Nackdelar: Den något bredare trycklinjen. Den korta vägen mellan tryckverken gör att färgen inte hinner torka ordentligt före tryckningen av nästa färg (vilket i sin tur kan kompenseras något med lite mer snabbtorkande färger).
Grundläggande tryckteknik och maskinhantering, underhåll, häfta och klichématerial, aniloxer m.m
Om CMYK-färger i tryck och hur de påverkar varandra, mäts och kontrolleras. Hur man optimerar bra färgstyrning i flexografiskt tryck m.m
En skräddarsydd kurs innebär att man går igenom kunskapsbehov, ser på produktionen osv, innan utbildningen läggs upp och genomförs.
PPD är ett konsult och utbildningsföretag med inriktning mot grafiska bransch, material, prepress, tryck och som specialområde inom förpackningsteknik och flexografiskt tryck.
En skräddarsydd utbildning innebär att man går igenom personalens kunskapsbehov, ser på produktionen osv, innan utbildningen läggs upp och genomförs. Längden kan variera från en begränsad 1-dags introduktionskurs till en flerdagars fördjupad utbildning med flera modula programpunkter.